
إذا كنت قد عملت من قبل مع الفولاذ المقاوم للصدأ في عملية قطع باستخدام الحاسب الآلي، فأنت تعرف مدى السرعة التي يمكن أن يتحول بها القطع المستقر والسلس إلى فوضى محبطة - نتوءات، وثرثرة في الأدوات، وعمليات قطع غير متناسقة، وحتى قطع العمل التالفة. باعتباري موردًا لقطع الفولاذ المقاوم للصدأ باستخدام الحاسب الآلي مع سنوات من الخبرة الميدانية، فقد رأيت كل مشكلات الاستقرار الشائعة، والأهم من ذلك، تعلمت كيف تتراكم العوامل الصغيرة التي غالبًا ما يتم التغاضي عنها لإنجاز المهمة أو كسرها. عندما يتصل أحد العملاء ليشكو من وجود مجموعة مكونة من 304 قضبان صلبة من الفولاذ المقاوم للصدأ تخرج بشكل غير متساو، على سبيل المثال، أول شيء لا أتحقق منه فقط من إعدادات الماكينة - بل أتتبعه إلى العوامل الأساسية الخمسة التي تؤثر باستمرار على ثبات القطع للفولاذ المقاوم للصدأ. دعونا نحلل هذه الأمور بعبارات واضحة وعملية، حتى تتمكن من تجنب المشاكل التي أصلحناها لمئات المصنعين.
الأول، والذي غالبًا ما يتم التقليل من شأنه، هو المادة نفسها - وليس فقط درجتها، ولكن حالة سطحها وخصائصها المعدنية. الفولاذ المقاوم للصدأ ليس معدنًا مقاسًا واحدًا يناسب الجميع، وسماته الفريدة هي السبب الجذري لمعظم مشاكل عدم الاستقرار. على عكس الفولاذ الكربوني، يتمتع الفولاذ المقاوم للصدأ بموصلية حرارية منخفضة، مما يعني أن كل الحرارة المتولدة أثناء القطع لا تتوزع على الشريحة أو الآلة - فهي تظل عند حافة القطع، مما يؤدي إلى الحافة المبنية (BUE) حيث يلتصق الفولاذ المنصهر بالأداة. بالنسبة للفولاذ المقاوم للصدأ 316L، الذي يحتوي على نسبة أعلى من النيكل، فإن هذه المشكلة أسوأ من ذلك: فهو أكثر ليونة، لذلك يتشوه تحت الضغط بدلاً من القص بشكل نظيف. كان لدي عميل ذات مرة طلب بقيمة 10 آلاف دولار أمريكي لعمود من الفولاذ المقاوم للصدأ 316L والذي تم رفضه بسبب القطع المتموجة؛ لم تكن المشكلة تكمن في آلة CNC الخاصة بهم، بل كانت أنهم كانوا يستخدمون نفس معلمات القطع التي استخدموها في 304، مع شفرة مصممة للفولاذ الكربوني. كما أن الفولاذ المقاوم للصدأ يتصلب بشكل أسرع من المعادن الأخرى، خاصة عندما تكون سرعة القطع عالية جدًا أو يكون معدل التغذية منخفضًا جدًا. وهذا يعني أنه عندما تتحرك الأداة عبر المادة، فإنها تخلق طبقة صلبة ورقيقة يجب أن يقطعها التمرير التالي، مما يؤدي إلى زيادة ضغط الأداة والثرثرة وحتى كسر الأداة. قبل ضبط إعدادات جهازك، تأكد دائمًا من درجة الفولاذ المقاوم للصدأ وقوة الشد وما إذا كان مصنوعًا على البارد أو مدرفلًا على الساخن. يحتوي الفولاذ المقاوم للصدأ المدلفن على الساخن على سطح متدرج يجعل التلامس الأولي أكثر كشطًا، لذلك يتطلب حافة أكثر عدوانية أو تغذية أولية أبطأ للحفاظ على الاستقرار.
العامل الحاسم الثاني هو أداة القطع وتصميم الشفرة، وهذا هو المجال الذي يقوم فيه الكثير من المصنعين بقطع الزوايا. لم يتم إنشاء جميع شفرات القطع باستخدام الحاسب الآلي على قدم المساواة مع الفولاذ المقاوم للصدأ، واستخدام شفرة عامة هو طريق سريع لعدم الاستقرار. دعونا نتحدث عن نوع الشفرة أولاً: بالنسبة للفولاذ المقاوم للصدأ، فأنت بحاجة إلى شفرة يمكنها التعامل مع الحرارة العالية ومقاومة BUE، ولهذا السبب غالبًا ما تكون الشفرات ذات الرؤوس الخزفية هي ما نلجأ إليه لقطع القضبان الصلبة في عمليات الشفرات ذات الرؤوس الخزفية. يجمع السيرميت بين جزيئات السيراميك والمعدن، مما يمنحه مقاومة أعلى للحرارة من الكربيد، لذلك يبقى حادًا لفترة أطول عند قطع الفولاذ المقاوم للصدأ. عدد الأسنان الموجودة على الشفرة مهم أيضًا: عدد قليل جدًا من الأسنان، ويجب على كل سن إزالة قطعة كبيرة من المواد، مما يؤدي إلى ارتفاع الضغط والاهتزاز؛ كثيرة جدًا، وتنسد الأسنان بالرقائق، مما يتسبب في السحب والجروح غير المستوية. بالنسبة لمعظم القضبان الصلبة المصنوعة من الفولاذ المقاوم للصدأ، نوصي باستخدام شفرة تحتوي على 10-14 سنًا لكل بوصة (TPI)، مع تعديلها قليلًا لتناسب قطر القضيب - تحتاج القضبان السميكة إلى عدد أقل من TPI، بينما تحتاج الصفائح الرقيقة إلى المزيد. هناك قرار كبير آخر يتمثل في استخدام منشار ميتري مقطوع على البارد، أو منشار دائري مقطوع على البارد، أو شفرة باردة. يستخدم المنشار المتري المقطوع على البارد شفرة تعمل بسرعة سطحية أقل من المنشار الساخن، لذلك فهو يولد حرارة أقل بكثير - وهذا مثالي للفولاذ المقاوم للصدأ، لأنه يزيل خطر BUE تمامًا. لقد رأينا العملاء يتحولون من المناشير الساخنة إلى المناشير الميترية المقطوعة على البارد، مما أدى إلى انخفاض معدلات الحرق بنسبة 90% بين عشية وضحاها. وبالمثل، تم تصميم الشفرة الباردة خصيصًا للقطع ذو السرعة البطيئة وعزم الدوران العالي، وهي مثالية للفولاذ المقاوم للصدأ؛ فهي تحتوي على هندسة أسنان متخصصة مع زاوية مشط إيجابية تساعد على قص المادة بشكل نظيف، بدلاً من تمزيقها. إذا كنت تستخدم أداة قطع الفولاذ المقاوم للصدأ CNC التي لا تحتوي على الشفرة الصحيحة، فحتى الآلة الأكثر دقة ستنتج قطعًا غير مستقرة.
ثالثًا، إعداد الماكينة وصلابةها غير قابلين للتفاوض بالنسبة لقطع الفولاذ المقاوم للصدأ باستخدام الحاسب الآلي. يتطلب الفولاذ المقاوم للصدأ تصنيعًا ثابتًا وصلبًا لأنه أكثر عرضة للاهتزاز (الثرثرة) من المعادن الأخرى. لا أستطيع أن أخبرك كم مرة قمت بزيارة متجر حيث تعمل آلة CNC عمرها 10 سنوات على تشغيل الألومنيوم 2024 مثل البطل، ولكنها تبدأ في الثرثرة عندما تصل إلى 304 من الفولاذ المقاوم للصدأ. الفحص الأول هو ضمان العمل: إذا لم يتم تثبيت الفولاذ المقاوم للصدأ بشكل آمن على طول مسار القطع بأكمله، فسوف ينثني تحت ضغط الأداة، مما يؤدي إلى قطع غير متناسق. بالنسبة للقضبان الصلبة الطويلة، نوصي باستخدام مشبكين ملزمين متباعدين بمقدار 1/3 طول الشريط من كل طرف، بالإضافة إلى دعم مركزي لمنع الترهل في منتصف القطع. يعد ضغط الملزمة أيضًا خطًا رفيعًا - فهو ضيق جدًا، ويمكنك تشويه الأنابيب غير القابلة للصدأ ذات الجدران الرقيقة؛ فضفاضة جدًا، وستحصل على الحركة. التالي هو الآلة نفسها: يجب أن يكون معدل دوران المغزل (مدى تذبذب الشفرة أثناء دورانها) أقل من 0.002 بوصة. حتى كمية صغيرة من الجريان سوف تسبب اشتباكًا غير متساوٍ للأسنان، مما يؤدي إلى معدلات تغذية متغيرة وثرثرة. يمكن أن تكون المغازل المدفوعة بالحزام مناسبة للألمنيوم منخفض الحجم، ولكن بالنسبة لقطع الفولاذ المقاوم للصدأ عالي الدقة، يكون المغزل ذو الدفع المباشر أكثر استقرارًا، لأنه يمنع انزلاق الحزام ونفاذه. يعد توصيل سائل التبريد جزءًا آخر من إعداد الماكينة والذي غالبًا ما يتم تجاهله. يحتاج الفولاذ المقاوم للصدأ إلى سائل تبريد غامر للحفاظ على برودة حافة القطع وإزالة الرقائق، ولكن مجرد رش سائل التبريد على الجزء ليس كافيًا - فأنت بحاجة إلى فوهة موجهة مباشرة إلى منطقة القطع. إذا علقت الرقائق بين الشفرة وقطعة العمل، فإنها تعمل بمثابة مادة كاشطة، مما يؤدي إلى تسجيل المادة وزيادة ضغط الأداة. ننصح عملائنا دائمًا باستخدام مبرد صناعي ذو تشحيم عالي للفولاذ المقاوم للصدأ، لأنه يقلل الاحتكاك أكثر من الزيت القابل للذوبان، مما يؤدي إلى قطع أكثر سلاسة.
رابعًا، يجب معايرة معلمات القطع - السرعة، ومعدل التغذية، وعمق القطع - خصيصًا للفولاذ المقاوم للصدأ، وليس نسخها من مهمة الفولاذ الكربوني. هذا هو المكان الذي يخطئ فيه الكثير من المصنعين، لأنهم يستخدمون معلمات محددة مسبقًا من الشركة المصنعة للآلات الخاصة بهم والتي تم تحسينها للفولاذ العام، وليس المقاوم للصدأ. لنبدأ بسرعة القطع: بالنسبة للفولاذ المقاوم للصدأ 304، تبلغ سرعة السطح المثالية لشفرة السيرميت حوالي 150-200 قدم سطحي في الدقيقة (SFPM)؛ بالنسبة لـ 316L، فهو أقل قليلاً، حوالي 120-180 SFPM. إذا ركضت بسرعة كبيرة، فسوف ترتفع درجة حرارة الحافة وتصبح باهتة في دقائق، مما يؤدي إلى الثرثرة؛ بطيئة جدًا، وتتشكل طبقة تصلب العمل بسرعة كبيرة جدًا. معدل التغذية له نفس القدر من الأهمية: يتم قياسه بالبوصة لكل سن (IPT)، وبالنسبة للفولاذ المقاوم للصدأ، نوصي بـ 0.008-0.012 IPT. معدل تغذية منخفض جدًا، وتحتك الأسنان بشكل أساسي بالطبقة الصلبة بدلاً من القطع، مما يؤدي إلى توليد الحرارة وBUE؛ عالية جدًا، وتخاطر بكسر الشفرة أو سحب قطعة العمل من الملزمة. يعد عمق القطع عاملاً آخر: بالنسبة لمعظم عمليات قطع الفولاذ المقاوم للصدأ باستخدام الحاسب الآلي، يعد التمرير الفردي مثاليًا للقضبان الصلبة التي يقل سمكها عن 2 بوصة. إن إجراء قطع عميق جدًا (أكثر من 1/4 بوصة للقضبان الرفيعة) سيضع ضغطًا شعاعيًا مفرطًا على الشفرة، مما يؤدي إلى انحرافها وقطعها بشكل غير متساوٍ. بالنسبة للقضبان الأكثر سمكًا، من الأفضل تمرير تمريرتين جزئيتين - أولًا تمريرة خشنة مقاس 1/8 بوصة، ثم تمريرة نهائية بسرعة أبطأ قليلاً لتنعيم القطع. أتذكر أحد العملاء الذي كان يقوم بإجراء عمليات قطع كاملة على شريط 316 لتر مقاس 2 بوصة، وكانت عمليات القطع التي قام بها أقل بمقدار 0.005 بوصة في كل مرة؛ أدى التبديل إلى تمريرتين إلى جعله في حدود 0.001 بوصة، دون أي وقت إضافي أو تكلفة.
العامل الخامس، والأخير غالبًا، هو المعالجة والتحضير بعد القطع، مما يؤثر بشكل مباشر على مدى اتساق عملية القطع التالية. رقائق الفولاذ المقاوم للصدأ طويلة وخيطية وحادة، وإذا تركت على الماكينة أو الشفرة، فقد تسبب مشكلات كبيرة في عمليات القطع المستقبلية. بعد كل مهمة، يجب تنظيف الشفرة باستخدام مذيب غير كاشط لإزالة أي مادة متراكمة وبقايا سائل التبريد. ستؤدي الشفرة المتسخة إلى تقليل حدة الأسنان وزيادة الاحتكاك، مما يؤدي إلى قطع غير مستقر في قطعة العمل التالية. أيضًا، إذا كنت تقطع دفعات متعددة من الفولاذ المقاوم للصدأ، فتأكد من فصل الدرجات المختلفة: قطع 304 مباشرة قبل 316 دون تنظيف الشفرة يمكن أن يؤدي إلى تصلب العمل أو BUE الذي يدمر القطع الأكثر ليونة 316. كان لديّ ذات مرة عميل كبير الحجم كان يتلقى رفضًا عشوائيًا على أدوات تثبيت 304 صغيرة؛ اتضح أن متجرهم كان يشغل 316 قضيبًا صلبًا قبل تشغيل أداة التثبيت مباشرة، وكانت بقايا النيكل المتبقية على الشفرة تسبب BUE في الأجزاء الـ 304. أدى التنظيف البسيط بين الدرجات إلى حل المشكلة تمامًا.

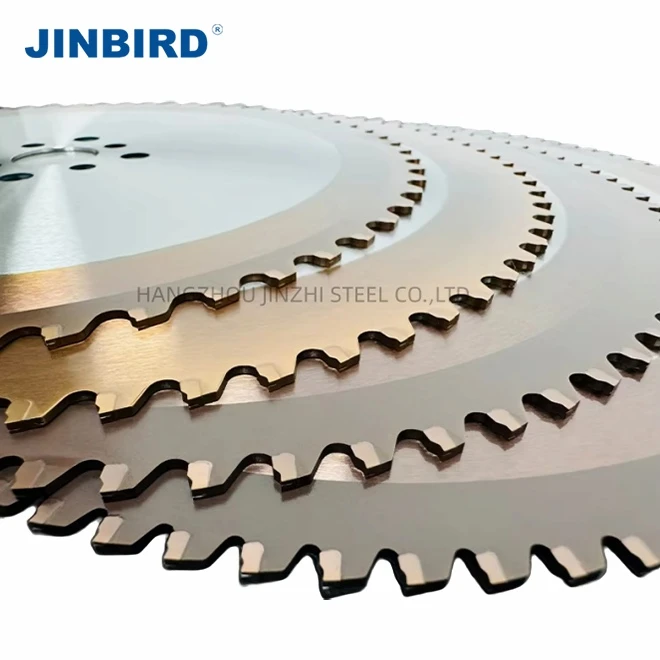
في نهاية المطاف، لا يتعلق استقرار القطع في قطع الفولاذ المقاوم للصدأ باستخدام الحاسب الآلي بحل واحد مثالي - بل يتعلق بموازنة هذه العوامل الخمسة. سواء كنت تعمل على شريط مخصص واحد أو طلب مكون من 1000 قطعة، فإن أخذ الوقت الكافي لتأكيد درجة المادة الخاصة بك، واستخدام الشفرة المناسبة (مثل منشار دائري مقطوع على البارد أو شفرة باردة مصممة للفولاذ المقاوم للصدأ، بدلاً من خيار عام)، والتحقق من صلابة جهازك، ومعايرة المعلمات الخاصة بك، والتنظيف بين المهام سيقضي على معظم مشكلات الاستقرار. إذا كنت تتعامل مع عمليات قطع غير متناسقة، أو نتوءات زائدة، أو ثرثرة في الأدوات، فهذه هي المجالات التي يجب البدء فيها، وليس فقط ضبط السرعة أو التغذية على ماكينة CNC الخاصة بك.
إذا كنت تتطلع إلى ترقية إعدادك أو كانت لديك أسئلة حول الأدوات التي تعمل بشكل أفضل لمشروعات الفولاذ المقاوم للصدأ الخاصة بك، فنحن هنا لمساعدتك. يتمتع فريقنا بعقود من الخبرة في مجال قطع الفولاذ المقاوم للصدأ باستخدام الحاسب الآلي، ويمكننا إرشادك في كل شيء بدءًا من اختيار المنشار المتري المناسب للقطع البارد لمتجرك وحتى تحسين قطع القضبان الصلبة في عمليات الشفرات ذات الأطراف الخزفية لتحقيق أقصى قدر من الاستقرار. تواصل مع فريقنا لمناقشة احتياجاتك، وسنساعدك في العثور على الحلول المناسبة لوظائفك.
مراجع
ايه اس ام انترناشيونال. (2019). تصنيع الفولاذ المقاوم للصدأ. دليل ASM، المجلد 16: التصنيع الميكانيكي.
ديفيم، جي بي (2015). تصنيع الفولاذ المقاوم للصدأ: الأساسيات والتطبيقات. سبرينغر.
تونشوف، هونج كونج، وآخرون. (1992). مواد الشغل وتآكل الأدوات في تصنيع الفولاذ المقاوم للصدأ. حوليات CIRP - تكنولوجيا التصنيع.